机械加工玉米全流程中计算机软硬件的集成应用
机械加工玉米全流程中计算机软硬件的集成应用
一、引言
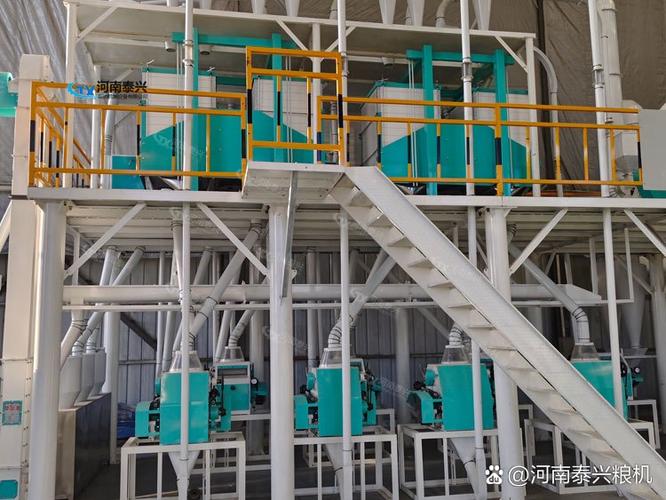
玉米机械加工涵盖清理、脱粒、破碎、研磨、筛分、包装等多个工序,流程长、设备多、粉尘大。传统人工操存在生产效率低、质量波动大、粉尘治理难等问题。随着工业自动化与信息化融合的深入,计算机软硬件已贯穿玉米加工的整个流程,在生产控制、质量检测、工厂除尘等环节发挥核心作用。本文按加工流程梳理各环节的软硬件配置与集成方式。
二、玉米机械加工主流程概述
典型加工流程为:原料接收 → 清理(去杂、去石、磁选)→ 脱粒/脱胚 → 破碎/研磨 → 筛分分级 → 成品包装 → 仓储物流。每一环节均配置相应的传感、执行与计算设备,并与集中控制系统联网,形成"感知—决策—执行"闭环。
三、生产控制中的计算机软硬件
3.1 现场控制层硬件
- PLC(可编程逻辑控制器):布置于各工段控制柜,承担脱粒机、研磨机、筛分机、输送机的逻辑联锁与顺序控制,负责急停、过载、堵料等安全联锁。
- 变频器与伺服驱动:用于磨辊转速、喂料量、风机风量的连续调节,实现按工艺曲线运行。
- 工业传感器:料位计、流量计、转速编码器、温度与振动传感器,采集设备运行状态。
- 工业触摸屏(HMI):现场操作员进行启停、参数设定与报警确认。
3.2 过程监控层软件
- SCADA系统:组态软件(如WinCC、组态王等)构建工艺流程图、实时趋势、报警管理与历史数据归档,实现全线集中监视。
- DCS/MES集成:MES系统下发生产工单、配方(不同玉米品种与产品细度的工艺参数),采集产量、能耗、设备稼动率,实现批次追溯。
- 先进控制算法:针对研磨负荷波动,采用PID整定、模糊控制或模型预测控制,稳定出料粒度与产量。
3.3 管理层
- ERP系统:原料采购、库存、订单与成本核算打通。
- 工业网络:现场采用工业以太网/Profibus等总线,控制层与管理层通过OPC UA网关安全互联,保障数据贯通。
四、质量检测中的计算机软硬件
4.1 在线检测硬件
- 近红外(NIR)在线分析仪:安装于输送管道或溜槽,实时检测玉米水分、蛋白、淀粉、脂肪含量。
- 机器视觉系统:工业相机+光源,检测玉米颗粒的霉变、破损、异色粒及成品粒度分布;配合深度学习算法实现异物识别。
- 在线水分仪、粒度仪:监测研磨与干燥工序的关键质量指标。
- 金属探测与X光异物检测机:保障成品安全。
4.2 检测软件与数据管理
- LIMS(实验室信息管理系统):管理取样、检验、留样与报告,离线化验数据与在线数据统一归档。
- SPC统计过程控制软件:对水分、粒度、含杂率等指标绘制控制图,实时预警 process 偏移,支撑质量决策。
- 视觉算法平台:训练与部署缺陷分类模型,检测结果回传MES并触发分选执行机构(如色选机喷嘴)。
4.3 闭环质量控制
在线检测数据实时反馈至生产控制层,自动调整喂料量、研磨间隙或干燥温度,形成"检测—反馈—调节"的质量闭环。
五、工厂除尘中的计算机软硬件
5.1 除尘系统硬件
- 布袋除尘器/旋风除尘器:覆盖清理、破碎、研磨、筛分及输送转载点。
- 压差变送器、粉尘浓度传感器:监测滤袋阻力与排放浓度。
- PLC控制的脉冲清灰系统:按定时或压差触发电磁脉冲阀清灰。
- 变频风机:根据管网风量需求调节转速。
- 防爆与联锁装置:粉尘爆炸危险区域配置防爆电机、火花探测与抑爆系统。
5.2 除尘控制软件
- 除尘子系统SCADA:与主工艺SCADA集成,监控各除尘点风量、压差、排放浓度,实现清灰周期优化与风机节能控制。
- 环境监测平台:汇总车间粉尘浓度数据,超标自动报警并联动增加风量或停机检修。
- 能耗分析软件:按工段统计除尘电耗,优化风机运行策略。
六、系统集成与数据架构
- 纵向集成:现场设备层(PLC/传感器)→ 监控层(SCADA)→ 执行层(MES)→ 管理层(ERP),通过OPC UA、MQTT等协议实现数据贯通。
- 数据平台:时序数据库存储设备与工艺数据,关系数据库存储质量与批次数据;工业云平台支持远程运维与大数据分析。
- 网络安全:控制网与管理网之间部署工业防火墙与单向隔离网关,保障生产安全。
七、
玉米机械加工的全流程已从单机自动化走向软硬件深度集成的智能工厂形态。生产控制依靠PLC/SCADA/MES实现稳定高效运行,质量检测依托在线分析与机器视觉实现实时闭环,除尘系统借助传感与自动控制兼顾环保与节能。随着边缘计算、数字孪生与AI算法的进一步落地,玉米加工的智能化水平与综合效益将持续提升。
如若转载,请注明出处:http://www.qknswcs.com/product/23.html
更新时间:2026-11-01 12:14:55